اخبار صنایع
خانه / خبر / اخبار صنایع / چرا طراحی قالب داخلی برای کیفیت قطعات لاستیکی سفارشی و زمان تولید اهمیت دارد؟


2026-10-26
یک خریدار ردیف 1 یک اخطار تغییر مهندسی را برای یک گرومت لاستیکی قالبگیری فشرده ارسال میکند: ضخامت دیواره 0.3 میلیمتر، هدف سختی از 60 به 65 Shore A منتقل شده است. اگر تامینکننده آن بازبینی را به یک فروشگاه ابزار بیرونی هدایت کند، خریدار یک هفته برای قیمتگذاری و دو هفته دیگر برای ابزار اصلاحشده منتظر میماند. اگر تأمینکننده قالب را در داخل طراحی و ماشینکاری کند، بازبینی معمولاً ظرف 48 ساعت نقلقول میشود و اولین قطعات آزمایشی ظرف پنج روز روی میز قرار میگیرند. این شکاف به همین دلیل است طراحی قالب داخلی برای کیفیت قطعات لاستیکی سفارشی و زمان سرب اهمیت دارد.
برای یک جزء لاستیکی سفارشی، قالب جزییات تولید نیست. این تعریف محصول است. هندسه حفره، جبران انقباض، تهویه، شیارهای فلاش و موقعیت خط جدایی تصمیم میگیرند که آیا قطعه مهر و موم شده، منطبق است و در چرخه کاری خود باقی میماند. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun)، یک تولید کننده لاستیک در Jiaxing با بیش از 250 کارمند، طراحی قالب را به عنوان یک کار مهندسی داخلی در نظر می گیرد: 12 مهندس طراحی قالب و فرمول در یک ساختمان به عنوان اختلاط مواد، قالب گیری و اکستروژن کار می کنند و یک تیم 20 نفره بازرسی فنی نتایج را اندازه گیری می کند.
طراحی قالب داخلی، تکرار ابزار را از هفته ها به روزها فشرده می کند، زیرا بررسی نقشه، ماشینکاری حفره و بازخورد فرآیند همه در زیر یک سقف اتفاق می افتد.
هر بازنگری طراحی روی ابزار خریداری شده همان مسیر آهسته ای را دنبال می کند: قالب ساز لاستیکی تغییر شما را به یک فروشگاه ابزار خارجی ارسال می کند، فروشگاه دوباره قیمت می دهد، کار را در برنامه خود قرار می دهد، حفره را ماشین می کند، قطعات آزمایشی را ارسال می کند و منتظر بازخورد می ماند. دو یا سه دوره از این روی یک برنامه می تواند کل پنجره راه اندازی را پاک کند. یک تیم ابزارسازی داخلی مراحل نقل قول و زمان بندی را به طور کامل نادیده می گیرد.
تفاوت در طول عمر یک برنامه ترکیب می شود. هر دور PPAP، تغییر مواد و اصلاح فیلد به همان حلقه برخورد می کند. توسون برنامه شلنگ قالبی سفارشی برای سیستمهای خنککننده OEM از طریق یک سری اصلاحات ترکیبی طبق برنامه باقی ماندند، زیرا هر یک مستقیماً از مهندس فرمول بهجای عبور از شهر به نیمکت ابزار داخلی منتقل شدند.
نقشه تحمل یک قطعه لاستیکی قالبگیری فشرده زمانی ثابت میشود که حفره طراحی شده باشد، نه زمانی که پرس بسته میشود.
لاستیک پس از پخت منقبض می شود و به طور یکنواخت جمع نمی شود. بسته به پلیمر، بارگذاری پرکننده و طول سنج، یک ترکیب معمولی EPDM یا NBR 1.5-3.5٪ بین حفره و قسمت خنک شده حرکت می کند. یک فروشگاه ابزار خارجی معمولاً یک عامل کاهش ارزش کتابی را برای طراحی مشتری اعمال می کند. هنگامی که ماده یا فرآیند تغییر می کند، این حدس به رد ابعاد تبدیل می شود. یک طراح داخلی مقادیر انقباض اندازهگیری شده را روی ترکیب واقعی اعمال میکند، نتیجه را در اولین آزمایش آزمایشی تأیید میکند، و حفره را قبل از شروع تولید تصحیح میکند.
| تصمیم طراحی قالب | آنچه را کنترل می کند | شکست معمولی هنگام برون سپاری |
| کمک هزینه انقباض حفره | ابعاد بیرونی و داخلی نهایی | اندازه قطعات در PPAP بیش از حد یا کمتر است. هندسه رد شد |
| خط جدایی و شیارهای فلاش | ضخامت فلاش، تلاش برش، سطح مهر و موم | آثار پارگی و مسیرهای نشتی روی لبه های آب بندی واشر |
| قرارگیری دریچه | تله هوا، خطوط بافتنی، پر کردن حفره | حفره ها در گوشه های آخرین پر شده تحت فشار از بین می روند |
| طرح پیش نویس و خروج | تنش زدایی و اعوجاج بخشی | دیواره های دم نازک در حین جداسازی کشیده یا شکافته می شوند |
| فولاد حفره ای و پرداخت سطح | رفتار رهاسازی و بافت سطح | چسبیدن به تولید؛ عیوب سطحی در سطوح آب بندی |
تحمل برنامه ریزی در برابر یک فرآیند شناخته شده چیزی است که یک قسمت لاستیکی را که بازرسی مقاله اول را پشت سر می گذارد از قسمتی که به سه دور تغییر ابزار نیاز دارد جدا می کند. یک واشر با یک لبه آببندی 0.4 میلیمتری، یک دم با دیواره 1.2 میلیمتری، یا یک پایه فلنج با درجهای به هم چسبیده همگی به یک چیز بستگی دارند: حفرهای که توسط افرادی که آن را اجرا میکنند طراحی شده است.
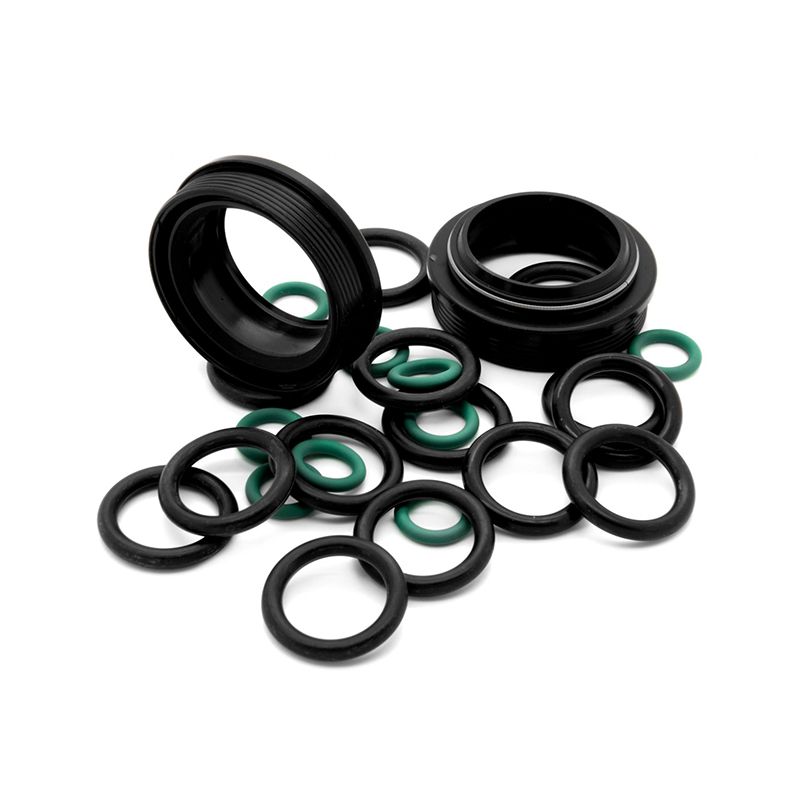
 واشر و مهر و موم لاستیکی فلنج برای برنامه ریزی تحمل ابعادی این صفحه محصول جزئیات واشرهای لاستیکی فلنج دار را در چندین ترکیب نشان می دهد که از تمرکز پاراگراف بر طراحی حفره و برنامه ریزی تحمل پشتیبانی می کند. گزینه های مواد و کاربردهای آب بندی را برای همسو کردن رفتار ترکیب با انقباض و جریان پیش بینی شده مرور کنید. مشاهده محصول →
هندسه قالب و ترکیب لاستیکی باید با هم ایجاد شوند زیرا انقباض، جریان و رفتار پیوند هر زمان که هر یک از طرفین تغییر کند تغییر می کند.
تنظیم سختی از 60 تا 70 Shore A رفتار جریان و جمع شدگی پس از پخت را تغییر می دهد. یک سوئیچ از EPDM به یک ترکیب سیلیکونی، زوایای کشش، تهویه و درمان رهاسازی را تغییر میدهد. اگر توسعه ترکیب و طراحی قالب در سازمانهای مختلف وجود داشته باشد، هر تغییر مواد باعث برش مجدد ابزار گران قیمت میشود. هنگامی که مهندسان یکسان هر دو را دارند، قالب بر خلاف منحنی پخت واقعی طراحی شده و فرمولاسیون برای پر کردن حفره به طور تمیز تنظیم می شود.
جبران انقباض is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
قطعات پیچیده باعث می شود که وابستگی متقابل قابل مشاهده باشد. یک دم لاستیکی با دیوارهای نازک موجدار به جریان دقیق و هندسه قالب گیری نیاز دارد. یک دیافراگم تقویت شده با پارچه به مناطق تغییر شکل کنترل شده نیاز دارد که با کانتور حفره هماهنگ باشد. یک پایه اتصال لاستیکی به فلز نیاز به قرار دادن خط اتصال متناسب با درج تلرانس دارد. Tosun 12 مهندس طراحی قالب و فرمول خود را دقیقاً روی این گروه های محصول جفت می کند، بنابراین تغییر طراحی در یک حلقه بازخورد باقی می ماند.
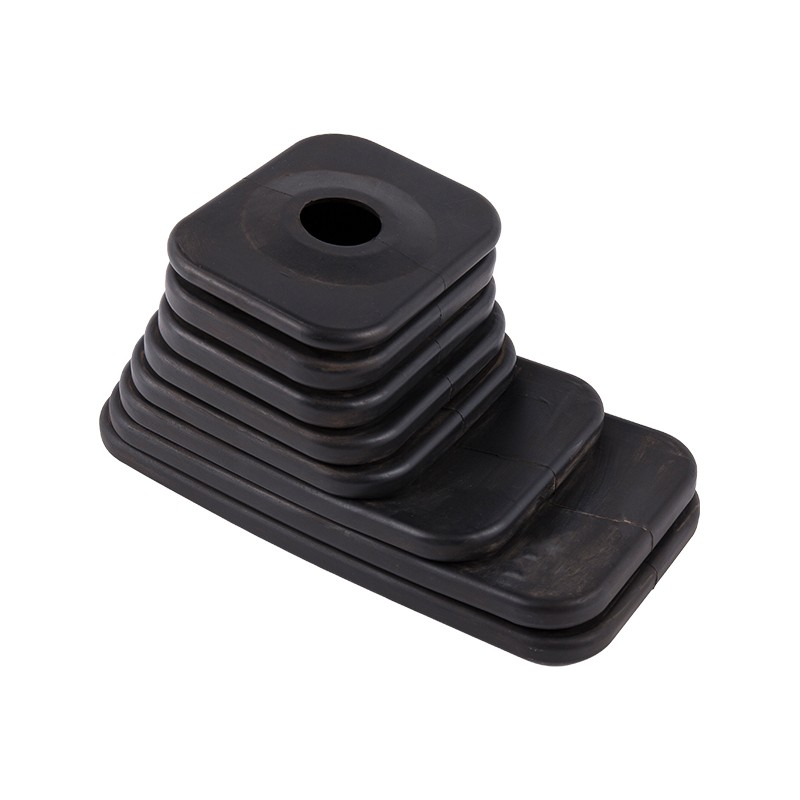
 دم بوت تعویض دنده EPDM با طراحی قالب سفارشی متن قبلی دیوارهای نازک نازک موجدار و قرارگیری خط پیوند را برجسته می کند و این صفحه زیر محدوده عملکرد EPDM و گزینه های سفارشی سازی را مشخص می کند. این نشان میدهد که چگونه مهندسان قالب داخلی هندسه قالبگیری پیچیده را برای کاربردهای خودرو مدیریت میکنند. مشاهده محصول →
شما می توانید بدون درخواست بازدید از کارخانه، قابلیت طراحی قالب را با چهار سوال مستقیم بررسی کنید.
ممیزی یکسان برای هر تامین کننده ای که شما ارزیابی می کنید اعمال می شود. آنچه را که یک فروشگاه داخلی توانا با اعداد نشان می دهد، یک مدل برون سپاری معمولاً نمی تواند.
| حوزه حسابرسی | شواهدی از قابلیت واقعی داخلی | پرچم قرمز |
| تیم مهندسی | به نام مهندسان طراحی قالب و فرمول | ما ابزار را از یک فروشگاه شریک خریداری می کنیم |
| ماشینکاری | داخل خانه CNC, EDM or wire-cut cavity work | تمام ماشینکاری های حفره ای با قرارداد فرعی |
| تاریخچه تجدید نظر | سوابق دارای تاریخ از درخواست تغییر تا آزمایشی | بدون سابقه؛ دوباره کاری بی صدا جذب شد |
| بازرسی مقاله اول | اندازه گیری آزمایشگاه در همان روز و علامت QC | قطعات پس از هفته ها برای بازرسی فرستاده شد |
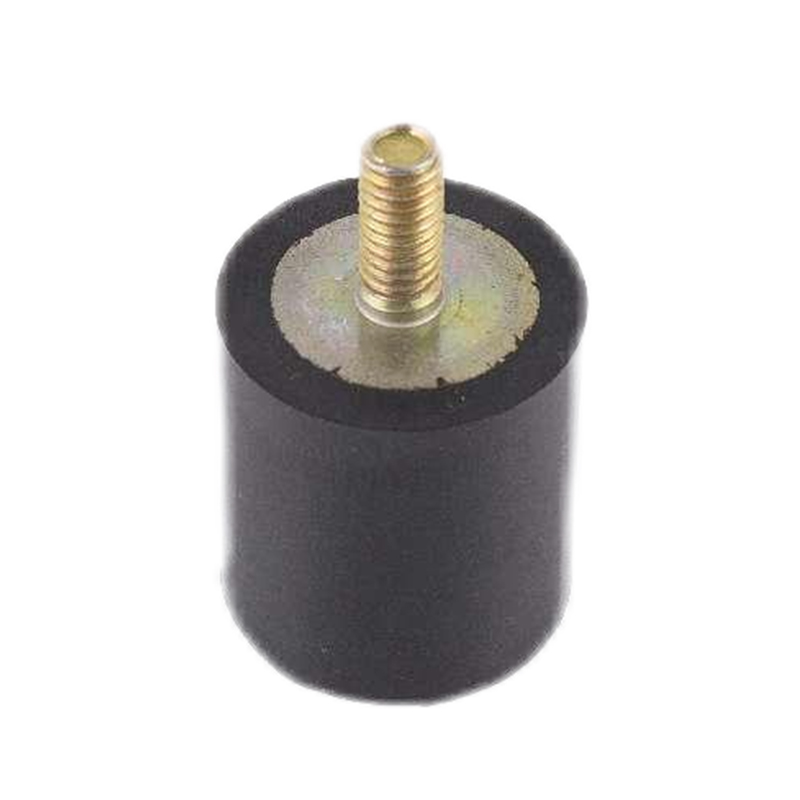
هنگامی که یک تامین کننده هر چهار بررسی را رد می کند، تصمیم خرید از قیمت به ازای هر ابزار به زمان کل تحویل و کیفیت اولین پاس در سراسر برنامه تغییر می کند. چه این قطعه یک واشر تخت باشد یا یک پایه اتصال لاستیکی به فلز، همان استاندارد اعمال می شود. پایه متصل به سادگی بیشتر از طراحی قالب می خواهد، زیرا محل قرار دادن و تاج اتصال در یک حفره قرار دارند.
 پایه های جداسازی ارتعاش لاستیکی برای طراحی حفره چسبان این صفحه نصب، EPDM، NBR، و ترکیبات قابل تنظیم با ظرفیت بار و جزئیات جداسازی لرزش را فهرست میکند. این با بحث در مورد پایه های اتصال لاستیکی به فلز مطابقت دارد و نشان می دهد که چگونه موقعیت درج و تاج اتصال در طراحی حفره مورد توجه قرار می گیرد. مشاهده محصول →
در یک برنامه سفارشی معمولی، طراحی ابزار اولیه در 2-4 هفته در خانه در مقابل 6-10 هفته از طریق یک فروشگاه ابزار خارجی تکمیل می شود. برای تجدید نظر در طول PPAP یا بعد از شکست میدانی، فاصله 3-5 روز در مقابل 2-4 هفته در هر حلقه است.
نه به خودی خود. تحملهای سختتر از طراحی حفره در برابر انقباض و جریان ترکیب واقعی و سپس اندازهگیری اولین مقالات با همان تیم حاصل میشود. طراحی قالب داخلی شرایط را برای آن حلقه ایجاد می کند. نتیجه را به تنهایی تضمین نمی کند.
بله. حتی یک واشر صاف به جبران انقباض، قرار دادن شیار فلاش و محل خط جدایی بستگی دارد. قطعات سادهتر نیز کمترین حاشیه مهندسی را دارند، بنابراین یک حفره نادرست به عنوان رد در اولین دوره تولید نشان داده میشود.
چهار سؤال ممیزی را بپرسید: تقسیم تعداد مهندس، مکان ماشینکاری حفره، سوابق تجدیدنظر، و زمان پاسخ مقاله اول. یک تامین کننده با قابلیت های واقعی داخلی به هر چهار مورد با نام، تاریخ و نتایج اندازه گیری پاسخ می دهد.
مرکز محصول
لاستیک برای درج پیوند محصولات لاستیکی اکسترود شده شیلنگ لاستیکی محصولات قالب بندی شده سفارشیبا ما تماس بگیرید
کپی رایت ©
شرکت لاستیک و پلاستیک Jiaxing Tosun ، Ltd.
کلیه حقوق محفوظ است.
محصولات لاستیک و پلاستیک سفارشی کارخانه $ $