اخبار صنایع
خانه / خبر / اخبار صنایع / از طراحی تا تحویل: چگونه سازندگان لاستیک سفارشی از چرخه های توسعه OEM پشتیبانی می کنند


2026-10-12
یک چرخه توسعه OEM برای یک قطعه لاستیکی سفارشی زمانی شروع می شود که یک مهندس نقشه ای را منتشر می کند و یک سوال می پرسد: آیا می توان این قطعه را در این ماده، با این تحمل، به اندازه کافی سریع برای محافظت از تاریخ راه اندازی قالب گیری کرد؟ برای دم، واشر، شیلنگ و پایه های متصل، 12 تا 18 هفته بین کشیدن و تحویل معمولاً خطر بیشتری نسبت به هزینه پنهان می کند. در Jiaxing Tosun Rubber & Plastic Co., Ltd.، یک تولید کننده لاستیک سفارشی که کارخانه ای به مساحت 15000 متر مربع را در Jiaxing، چین راه اندازی می کند، این پنجره به 9 تا 10 هفته فشرده می شود زیرا طراحی برای ساخت (DFM) بررسی، انتخاب مواد، طراحی قالب، نمونه برداری و بازرسی انجام می شود. تفاوت بین تامینکننده قطعات و شریک توسعه در پنج روز کاری اول پس از رسیدن نقشه مشخص میشود.
یک تولید کننده لاستیک سفارشی یک برنامه OEM را با اجرای شش جریان کاری به طور همزمان فشرده می کند: DFM، تعریف ترکیب، ابزارسازی، نمونه برداری، اعتبارسنجی و تولید سریال. هر جریان کاری در داخل به عملکرد متفاوتی تعلق دارد، اما OEM آنها را به عنوان یک جدول زمانی می بیند. تیم مهندسی مفروضات جریان قالب و انقباض را مدیریت می کند، تیم مواد ترکیبات آزمایشی را مخلوط و آزمایش می کند، کارگاه ابزار برش فولاد را انجام می دهد و تیم بازرسی برنامه های اندازه گیری را آماده می کند. هنگامی که این تیم ها به یکی از صاحبان پروژه گزارش می دهند، OEM از حالت شکست کلاسیک که در آن یک قالب قبل از تأیید اعتبار ترکیب می رسد، اجتناب می کند.
| مرحله توسعه | تصمیم OEM | اقدام تامین کننده لاستیک | مدت زمان معمولی |
| انتشار رسم | هندسه قفل، تلورانس ها، پرداخت سطح | بررسی DFM، بررسی قالبپذیری، ورودی انقباض | 3-5 روز |
| تعریف مواد | دما، سیال، ازن و بار مورد نیاز را تنظیم کنید | توصیه ترکیبی با داده های آزمایشی | 5-7 روز |
| طراحی ابزار | مفهوم قالب و تعداد حفره را تأیید کنید | درجه فولاد، خط جدایی، محل دروازه | 7-14 روز |
| نمونه برداری | تناسب، عملکرد و آب بندی را تست کنید | قالب گیری نمونه، گزارش ابعادی، مقاله اول | 10-21 روز |
| اعتبار سنجی | علامت تست استقامت و محیطی | آزمایش دسته ای، گواهی مواد، فایل PPAP | 2-4 هفته |
| رمپ تولید | عرضه خط و انبار ایمنی را برنامه ریزی کنید | کنترل فرآیند، بازرسی نهایی، بسته بندی | مستمر |
به همپوشانی توجه کنید. بررسی DFM در حالی تکمیل میشود که OEM چرخه کار را نهایی میکند، و طراحی قالب قبل از اتمام اعتبار سنجی ترکیبی آغاز میشود، زمانی که تامینکننده آزمایشها را به صورت موازی اجرا میکند. برای یک پوشش قالبگیری شده مانند چکمه تعویض دنده یا دم تعلیق، همان قالبی که اولین محصول را تولید میکند بعداً برای تولید سریال استفاده میشود، بنابراین نمونههای تایید قابلیت فرآیند واقعی را نشان میدهند.
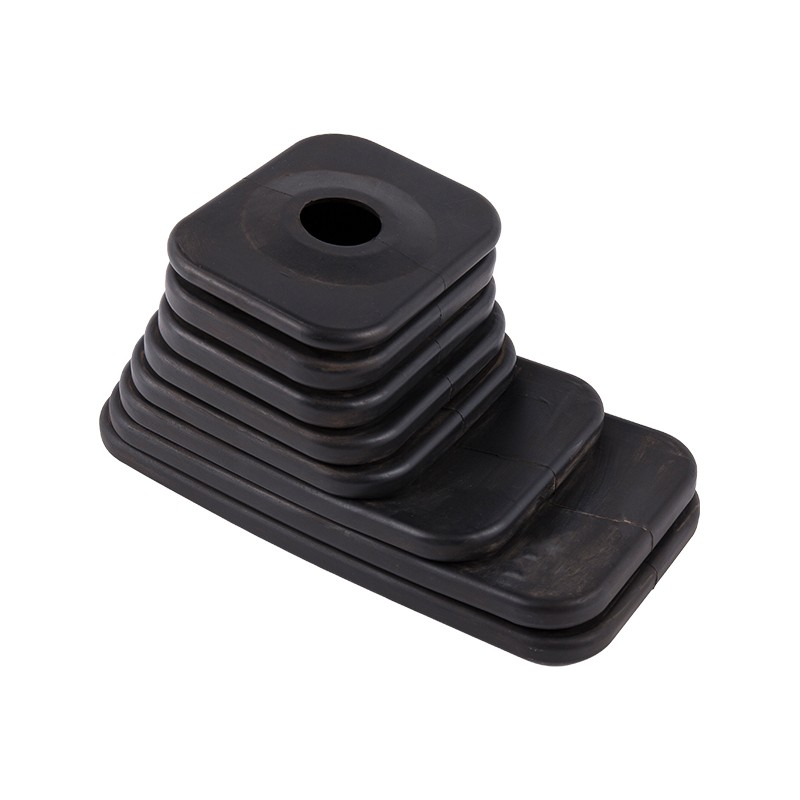
 EPDM دنده شیفتر بوت دم پوشش گرد و غبار برای کاربردهای خودرو این دم EPDM از سیستم های تعویض دنده با مقاومت دمایی -40 تا 150 درجه سانتیگراد محافظت می کند. طراحی منعطف آن برای وسایل نقلیه مسافربری، تجاری و خارج از جاده مناسب است و در هنگام بررسی تایید قالب برای نمونه های مقاله اول، آن را مرتبط می کند. مشاهده محصول →
هنگامی که DFM امضا شد، ابزارسازی به قسمت منتقل می شود خط تولید قالب گیری در همان هفته OEM مفهوم قالب را تایید کرد.
سرعت و کیفیت بازخورد DFM به یک OEM می گوید که آیا یک تولید کننده لاستیک سفارشی از چرخه توسعه محافظت می کند یا آن را مصرف می کند. یک تامین کننده توانا در سه تا پنج روز کاری با ورودی های بتن پاسخ می دهد: زاویه پیش نویس، خط جدایی، تعادل ضخامت دیوار و مقادیر انقباض قالب. EPDM انقباض خطی قالب را تقریباً 1.8 تا 2.5 درصد نشان می دهد. سیلیکون می تواند به 3.0 تا 3.5 درصد برسد. اگر حفره بدون جبران انقباض بریده شود، یک لبه آب بندی 50 میلی متری می تواند بیش از یک میلی متر جابجا شود که برای شکست در تست نشتی کافی است.
طراحی برای تولید در لاستیک به معنای تأیید این است که هر ویژگی هندسی را میتوان قالبگیری، قالبگیری کرد و قبل از برش فولاد در محدوده تحمل اعلام شده اندازهگیری کرد.
انتخاب مواد، طراحی قالب، چرخه پخت و قیمت واحد را برطرف میکند، بنابراین یک تولیدکننده لاستیک سفارشی باید قبل از نقل قول از ابزار، ترکیب را پیشنهاد کند. نقشه اغلب یک الاستومر عمومی را نام می برد. تامین کننده آن را به یک ترکیب خاص با سختی Shore A، پنجره سرویس و اهداف فشرده سازی تبدیل می کند. EPDM در برابر ازن و آب و هوا از -50 درجه سانتیگراد تا 150 درجه سانتیگراد مقاومت می کند و مناسب شیلنگ های رادیاتور، مهر و موم درب و دم است. سیلیکون انعطاف پذیری را از -60 درجه سانتیگراد تا 230 درجه سانتیگراد برای واشرها و درپوش های الکتریکی حفظ می کند. NBR نفت و سوخت را کنترل می کند. لاستیک طبیعی لرزش را به عنوان پایه و ضربه گیر جذب می کند.
| الاستومر | محدوده خدمات | قدرت کلید | قطعات OEM معمولی |
| EPDM | -50 تا 150 درجه سانتی گراد | مقاومت در برابر ازن، آب و هوا و آب | شیلنگ های رادیاتور، مهر و موم درب، دم |
| سیلیکون | -60 تا 230 درجه سانتی گراد | پایداری حرارتی، مجموعه فشرده سازی کم | واشر، درپوش، آب بندی برقی |
| NBR | -30 تا 100 درجه سانتی گراد | مقاومت در برابر روغن و سوخت | شیلنگ روغن، مهر و موم سوخت |
| لاستیک طبیعی | -50 تا 80 درجه سانتی گراد | خاصیت ارتجاعی و قدرت پارگی | پایه های لرزشی، ضربه گیرها |
هنگامی که یک واشر فلنج باید فشار و گرما را در یک اتصال نگه دارد، EPDM با مجموعه فشرده سازی کم خط پایه معمول است، و آزمایشگاه آزمایش باید قبل از تایید قالب، داده های فشرده سازی و حجم تورم را ارائه دهد.
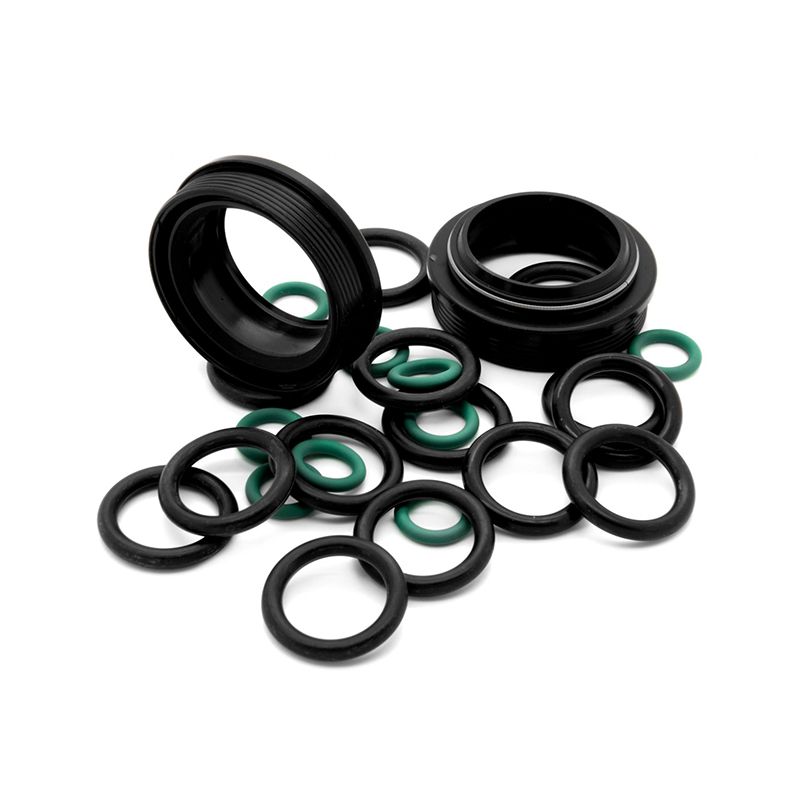
 واشر و مهر و موم لاستیکی فلنج دار در گزینه های الاستومری چندگانه این انتخاب واشر EPDM، NBR، سیلیکون، FKM و موارد دیگر را با کاربرد در آب بندی سیال و فشار پوشش می دهد. داده های فشرده سازی برای اتصالات فلنج اهمیت دارد، بنابراین با زمینه اعتبارسنجی مواد قبل از تأیید قالب مطابقت دارد. مشاهده محصول →
نمونه برداری موازی، که در آن ساخت قالب، آزمایش مواد و بازرسی ابعادی با هم همپوشانی دارند، چرخه توسعه OEM را از حدود 18 هفته به تقریبا 10 هفته فشرده می کند. یک برنامه معمولی به ترتیب حرکت می کند: منتظر قالب باشید، منتظر مواد باشید، منتظر گزارش آزمایش باشید. در نمونه برداری موازی، فولاد ابزار در حالی که دسته مرکب مخلوط می شود، بریده می شود و اولین شات ها در همان هفته ای که قالب جلا می شود اندازه گیری می شود.
مجموع از 18 هفته به 10 هفته کاهش می یابد زیرا هیچ مرحله ای منتظر پایان مرحله قبلی نیست. برای پروفایل های پیوسته، همان منطق موازی به سمت تغییر می کند خط تولید اکستروژن لاستیک ، جایی که آزمایش های قالب جایگزین آزمایش های قالب می شوند.
یک تولید کننده لاستیک سفارشی تنها زمانی نقش تحویل OEM را به دست می آورد که تولید سریال همان تلورانس هایی را داشته باشد که نمونه های تایید شده نشان دادند. افزایش مقیاس جایی است که تامین کنندگان کوچک شکست می خورند: زمانی که همان قالب در فشار تولید کار می کند، بخشی که به طور کامل در اتاق نمونه اندازه گیری می شود، جابجا می شود. Tosun با بیش از 250 کارمند، از جمله 12 مهندس طراحی و فرمولاسیون قالب و یک تیم بازرسی فنی 20 نفره، در داخل یک ساختمان 18000 متر مربعی، این مشکل را کاهش می دهد.
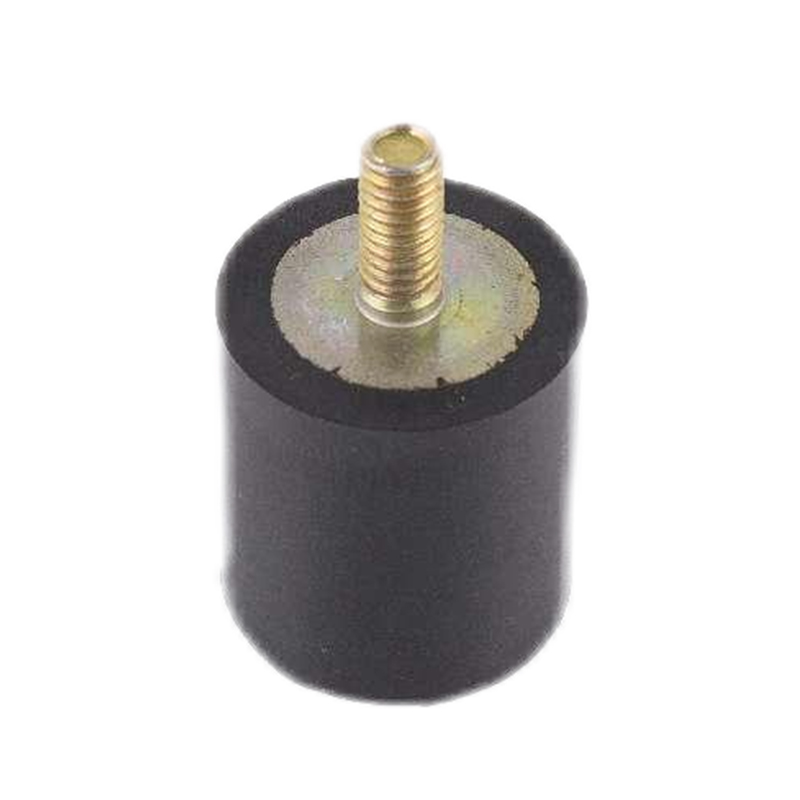
تیم بازرسی مواد، قطعات در حال فرآیند و کالاهای نهایی را در اختیار دارد و آزمایشگاه در محل از درخواستهای آزمایشی که مشتریان OEM معمولاً در داخل PPAP خود قرار میدهند پشتیبانی میکند. پایههای لرزشی شفافترین حالت چند مادهای هستند: یک درج فولادی، یک عنصر لاستیکی، و یک رابط با پیوند خشک شده به یکی از اجزایی تبدیل میشوند که باید در چرخههای بار مکرر زنده بمانند.
 پایه های جداسازی لرزش لاستیکی برای وسایل نقلیه و تجهیزات صنعتی این پایهها لاستیک را با درجهای فولادی برای کاربردهای موتور، کابین و گیربکس ترکیب میکنند و ظرفیت بار بالا و میرایی ارتعاش را ارائه میدهند. آنها قطعات چند ماده ای مربوط به اسناد PPAP و الزامات گواهی مواد را نشان می دهند. مشاهده محصول →
فرآیند تأیید بخش تولید، بسته مستنداتی است که یک OEM برای تأیید اینکه یک فرآیند تأمینکننده میتواند قطعات را بهطور پیوسته در محدوده تحملهای ترسیمی تولید کند، استفاده میکند. این شامل گزارشهای ابعادی، گواهیهای مواد و دادههای قابلیت است.
قابلیت اطمینان تحویل به برنامه ریزی مواد بستگی دارد نه شانس. یک برنامه تایید شده با گزارش های نمونه و نتایج آزمایش دسته ای به خریدار OEM سیگنال واضحی مبنی بر محافظت از تاریخ راه اندازی می دهد.
یک چک لیست پنج دقیقه ای قبل از اینکه نقاشی از میز شما خارج شود از متداول ترین تاخیرها در چرخه توسعه لاستیک OEM جلوگیری می کند.
برای یک قطعه EPDM قالبی یا سیلیکونی، یک چرخه معمولی 12 تا 18 هفته است. با نمونه برداری موازی و فروشگاه ابزار یکپارچه، بسته به پیچیدگی هندسی و تعداد دورهای تکرار، همان قسمت می تواند در 9 تا 11 هفته به PPAP برسد.
نقشه باید تحمل های عملکردی، محدوده دمای سرویس، قرار گرفتن در معرض مایع یا رسانه، سختی در Shore A، گواهینامه های مورد نیاز و حجم سالانه را بیان کند. افزودن محیط عملیاتی به سازنده کمک می کند تا الاستومر مناسب را قبل از شروع ابزارسازی توصیه کند.
یک سازنده توانمند از یک تیم بازرسی اختصاصی، یک آزمایشگاه آزمایشی، بررسی های حین فرآیند و مستندات PPAP استفاده می کند. به عنوان مثال، توسون 20 کارمند بازرسی فنی و یک آزمایشگاه در محل را برای صدور گواهینامه های مواد و گزارش های ابعادی با هر دسته اداره می کند.
قطعات قالبگیری شده از حفرههای بسته و دمهای کت و شلوار، واشر، شاخهها و پایههای متصل استفاده میکنند. قطعات اکسترود شده از طریق قالب عبور می کنند تا پروفیل های پیوسته مانند نوارهای آب و هوا و آب بندی کانال ها را تشکیل دهند. این انتخاب زمان ابزارسازی، منطق نمونهبرداری و بازخورد DFM را که دریافت میکنید تغییر میدهد.
مرکز محصول
لاستیک برای درج پیوند محصولات لاستیکی اکسترود شده شیلنگ لاستیکی محصولات قالب بندی شده سفارشیبا ما تماس بگیرید
کپی رایت ©
شرکت لاستیک و پلاستیک Jiaxing Tosun ، Ltd.
کلیه حقوق محفوظ است.
محصولات لاستیک و پلاستیک سفارشی کارخانه $ $