اخبار صنایع
خانه / خبر / اخبار صنایع / اکستروژن لاستیک سفارشی در مقابل قالب گیری: تفاوت های کلیدی و نحوه تصمیم گیری


2026-10-05
یک مهندس تدارکات یک RFQ برای یک پروفیل آب بندی EPDM ارسال می کند و دو قیمت بسیار متفاوت را دریافت می کند: یکی از یک اکسترودر، دیگری از یک قالب. نسخه اکسترود شده هزینه کمتری در هر متر دارد، اما نمی تواند خمیدگی 90 درجه را در هر انتها ایجاد کند. نسخه قالبگیری شده خم شدن را به راحتی تحمل میکند، اما بار ابزارآلات را چندین برابر بیشتر میکند. این واقعیت عملی اکستروژن لاستیک سفارشی در مقابل قالبگیری است: دو فرآیندی که از یک ترکیب شروع میشوند و در عین حال از نظر هندسه، هزینه، تحملها و زمان انجام کاملاً متفاوت هستند.
تعریف اصلی
اکستروژن لاستیک یک فرآیند شکلدهی مداوم است: لاستیک پخته نشده از طریق دهانه قالب وارد میشود و سطح مقطع در تمام طول یکسان میماند. قالب گیری لاستیکی یک فرآیند دسته ای مبتنی بر حفره است: هر قسمت به طور مستقل در داخل یک ابزار بسته تحت گرما و فشار تشکیل می شود.
زمانی که قطعه دارای فرم سه بعدی است که نمی توان از طریق قالب کشیده شود، قالب گیری انتخاب مناسبی است. اکستروژن انتخاب مناسبی برای هر زمانی است که قطعه یک مهر و موم با مشخصات ثابت، لبه یا شیلنگ باشد.
در قالبگیری فشاری، یک لایه از پیش ساخته شده از ترکیب در یک حفره باز قرار میگیرد، پرس بسته میشود، گرما لاستیک را خشک میکند و فلاش در امتداد خط جداسازی شکل میگیرد. قالبگیری انتقالی و تزریقی از یک اصل حفره پیروی میکند اما در نحوه ورود ترکیب به ابزار متفاوت است. در مقابل، اکستروژن از یک پیچ یا رم برای فشار دادن یک نوار پیوسته از طریق یک روزنه شکل استفاده می کند. سپس پروفیل در یک اجاق با هوای گرم، حمام نمک یا اتوکلاو قبل از برش به طول میپزد.
تصمیم با طراحی قطعه شروع می شود، نه مواد. هر دو مسیر EPDM، سیلیکون، لاستیک طبیعی و اکثر ترکیبات مصنوعی را می پذیرند. آنچه این فرآیند را ثابت می کند این است که هندسه پیوسته و منشوری است یا گسسته و سه بعدی.
اگر قطعه ای نیاز به سطح مقطع یکسان برای دو متر داشته باشد، اکستروژن تنها فرآیند اقتصادی است. اگر به زیر برش ها، قطرهای پله ای، باس ها یا درج های قالبی نیاز دارد، قالب گیری مورد نیاز است.
اکستروژن طول نامحدودی از یک مقطع ثابت ایجاد می کند. پروفیل می تواند جامد، توخالی یا با ماده دوم اکسترود شده باشد، اما شکل آن نمی تواند در طول متفاوت باشد. قالب گیری یک حفره سه بعدی بسته را در هر چرخه بازتولید می کند، بنابراین ویژگی هایی مانند رزوه های داخلی، فلنج های نصب و دیافراگم های تقویت شده با پارچه امکان پذیر می شود. نمودار زیر دو فرآیند را در پنج ویژگی مهندسی مقایسه می کند.
مقایسه قابلیت فرآیند، مقیاس 0-10
بالاتر در هر ویژگی بهتر است. نمرات مقایسه های جهت دار برای پروژه های معمولی لاستیکی سفارشی هستند.
یک قانون سرانگشتی قابل اعتماد: اگر سطح مقطع بیش از 300 میلی متر یکسان بماند، اکستروژن تقریباً همیشه در هزینه برنده می شود. اگر شکل در طول آن متفاوت باشد، قالب گیری تنها راه است.
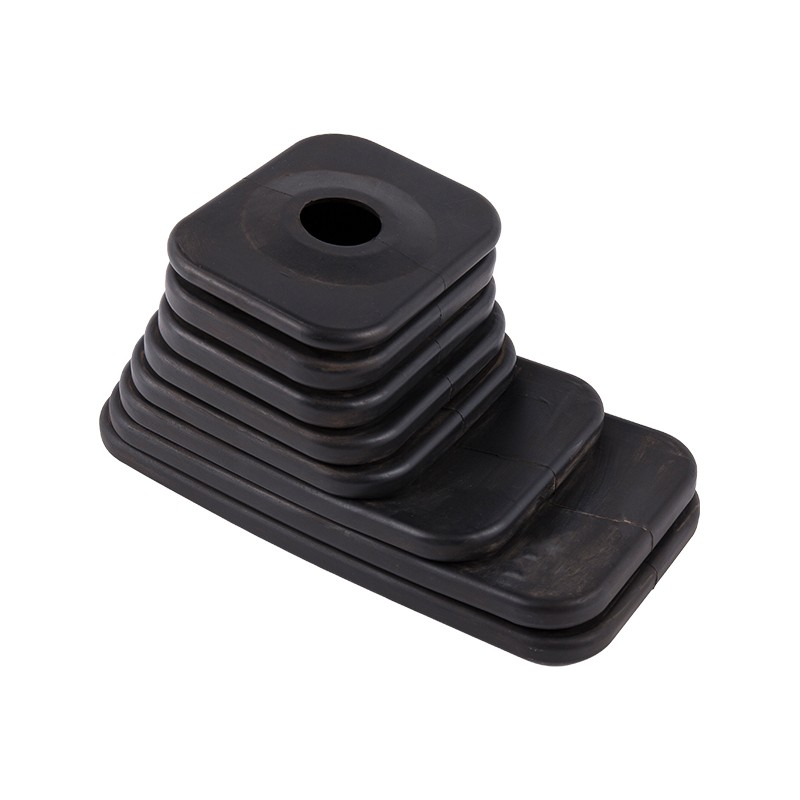
یک دم لاستیکی را در نظر بگیرید که به عنوان پوشش گرد و غبار تعویض دنده استفاده می شود: پیچش های آن قطر را در امتداد محور تغییر می دهند، بنابراین هیچ قالب مستقیمی نمی تواند آن را ایجاد کند. آن قطعه در یک حفره دو قسمتی قالبگیری میشود و همین منطق در مورد کابلها، درپوشها و پایههای لرزشی نیز صدق میکند.
 EPDM لاستیکی دنده شیفتر بوت دم پوشش گرد و غبار این دم EPDM مناسب پوششهای گرد و غبار تعویض دنده با قطرهای مختلف است که برای اشکال پیچیدهای که اکستروژن نمیتواند تولید کند، ساخته شده است. این مقاومت ثابت شده در برابر آب و هوا و ازن را برای استفاده در خودرو ارائه می دهد. مشاهده محصول →
قالب های اکستروژن کسری از قالب فشرده سازی چند حفره ای هزینه دارد، اما منحنی های هزینه هر قطعه با بالا رفتن حجم و مستهلک شدن ابزار قالب گیری متقاطع می شود.
یک قالب اکستروژن ساده برای یک پروفیل توپر یا توخالی معمولاً صدها دلار فرود میآید، در حالی که یک قالب فشردهسازی یا انتقال تولیدی با درجهای حفرهای معمولاً هزاران دلار است. اکستروژن همچنین تولید را سریعتر آغاز می کند زیرا آزمایش قالب کوتاهتر از نمونه برداری قالب است. هنگامی که یک ابزار قالبگیری شده به حالت ثابت میرسد، زمانهای چرخه یک تا پنج دقیقه در هر پخت برای قطعات متوسط معمول است و ابزارهای چند حفره خروجی را در هر چرخه چند برابر میکنند. بنابراین، قالبسازی با بیش از 50000 قطعه در سال، میتواند هزینه واحد کمتری را در قطعات پیچیده هندسی ارائه دهد.
بسته به تعداد حفره، همان قسمت می تواند در دو طرف کراس اوور فرود بیاید. یک قالب چهار حفره ای هزینه ابزار را به چهار قسمت در هر چرخه تقسیم می کند، که در مقایسه با یک ابزار تک حفره، نقطه سربه سر را پایین می آورد. این محدوده ها از قیمت های معمولی پروژه به جای لیست قیمت ثابت می آیند. اعداد دقیق با اندازه پروفایل، تعداد حفره ها و ترکیب تغییر می کنند. آنچه مهم است شکل منحنی هزینه است، نه نقطه دقیقی که از آن عبور می کند.
قطعات قالبگیری شده کنترل دقیقتری روی سطوح آببندی بحرانی دارند زیرا حفره هر سطحی را ثابت میکند، در حالی که پروفیلهای اکسترود شده دارای تلورانس سطح مقطع ضعیفتر هستند و نمیتوانند درجها را در طول فرآیند جذب کنند.
| صفت | اکستروژن | قالب گیری |
| تحمل مقطع | /- 0.3-0.8 میلی متر معمولی | /- 0.1-0.3 میلی متر در نورهای بحرانی |
| تحمل طول برش | /- 1-2 میلی متر | ارتفاع قطعه توسط حفره ثابت شده است |
| درج های فلزی یا پلاستیکی | در خط امکان پذیر نیست | در طول درمان باند می شود |
| آندرکات و اقدامات جانبی | ممکن نیست | با اسلایدها یا هسته های جمع شونده امکان پذیر است |
| بافت سطح | پایان با قالب | حفره کنترل می شود، می تواند بافت |
برای آب بندی درب خودروهای تجاری، پروفیل لامپ اکسترود شده سطح مقطع ثابت کم هزینه را فراهم می کند، در حالی که قطعه گوشه قالب گیری شده شعاع محکمی را ایجاد می کند که یک قالب مستقیم نمی تواند. اکثر سیستم های آب و هوای خودرو از هر دو استفاده می کنند.
سختی نیز تعادل را تغییر می دهد. کنترل ترکیبات بسیار نرم زیر 30 Shore A در قالبگیری آسانتر است زیرا حفره سطح را در طول پخت نگه میدارد. اکسترود کردن پروفیل های بسیار نرم نیاز به رسیدگی دقیق دارد تا از اعوجاج قبل از ولکانیزاسیون جلوگیری شود.
داستان تحمل یک برد ساده برای قالب گیری نیست. اکستروژن قوام عالی در امتداد جهت کشش دارد و اغلب برای آب بندی مستقیم طولانی ترجیح داده می شود، جایی که اتصال قطعات قالب گیری شده باعث ایجاد مسیرهای نشتی می شود. در توسون خط تولید اکستروژن پروفیلها بهطور مداوم ولکانیزه میشوند و سپس به طول مشتری بریده میشوند، که بهجای میلیمتر، مقرون به صرفه بودن قطعات اندازهگیری شده در متر را جذاب نگه میدارد.
فرآیند صحیح با چهار محدودیت تنظیم می شود: هندسه مورد نیاز، حجم سالانه، تحمل ابعادی، و اینکه آیا درج یا مقاطع چند ماده ای مورد نیاز است.
اغلب انتخابهای اشتباه فرآیند از قیمتگذاری هندسه و در مرحله بعدی حجم است. این ترتیب را معکوس کنید و تصمیم واضح تر می شود.
برای یک گرومت کوچک که کابلی را که از یک صفحه فلزی عبور می کند مهر و موم می کند، هندسه کوتاه است، دیوار نازک است و تعداد قطعات اغلب زیاد است. این ترکیب به قالب گیری اشاره می کند، با یک ابزار چند حفره ای که به سرعت مستهلک می شود. برای کانالی به طول یک متر که شیشه پنجره را حفظ می کند، اکستروژن تنها راه معقول است.
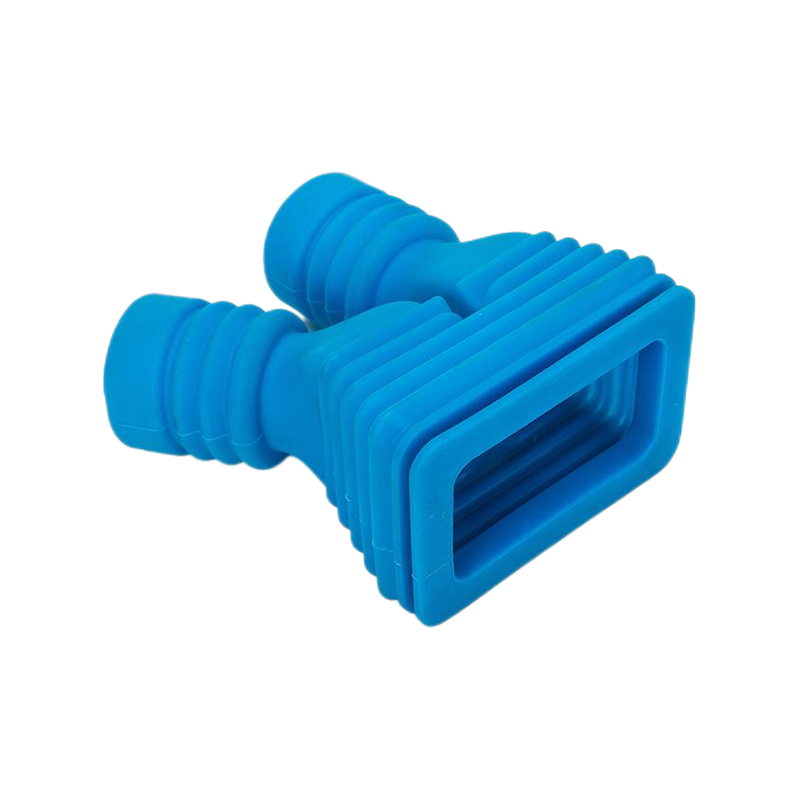
 گیره لاستیکی قابل تنظیم برای محافظت از کابل و سیم یک گرومت قالبگیری شده از کابلهای عبوری از پانلها محافظت میکند و برای تولید با حجم بالا ایدهآل است. موجود در EPDM، NBR، CR، یا NR با سختی قابل تنظیم و اندازه های متعدد. مشاهده محصول →
مقرون به صرفه ترین جزء لاستیکی سفارشی اغلب یک بخش ثابت اکسترود شده را با گوشه های قالب بندی شده، انتهای یا درج های چسبانده شده ترکیب می کند، به این معنی که سازنده باید هر دو فرآیند را در داخل خود اجرا کند.
Jiaxing Tosun Rubber & Plastic Co., Ltd. با 12 مهندس طراحی و فرمولاسیون قالب و یک تیم بازرسی فنی 20 نفره، اختلاط مواد، آماده سازی شلنگ، قالب گیری و اکستروژن را در یک سایت انجام می دهد. این ترکیب اهمیت دارد زیرا یک بخش هیبریدی، مانند شیلنگ خنککننده با زانوهای قالبگیری شده در مسیر مستقیم اکسترود شده، به یک مالک مهندسی برای تحمل و تحویل نیاز دارد، نه دو تامینکننده که در مورد اتصال چسب مذاکره کنند.
نمونه های ترکیبی رایج عبارتند از:
زمانی که یک تامین کننده، هم قالب اکستروژن و هم قالب فشرده سازی را کنترل می کند، انتقال بین فرآیندها بر روی تخته طراحی طراحی می شود، نه اینکه روی خط مونتاژ وصله شود. اتصالات قالب گیری شده به اکسترود شده به عنوان مجموعه های کامل قبل از انتشار آزمایش می شوند.
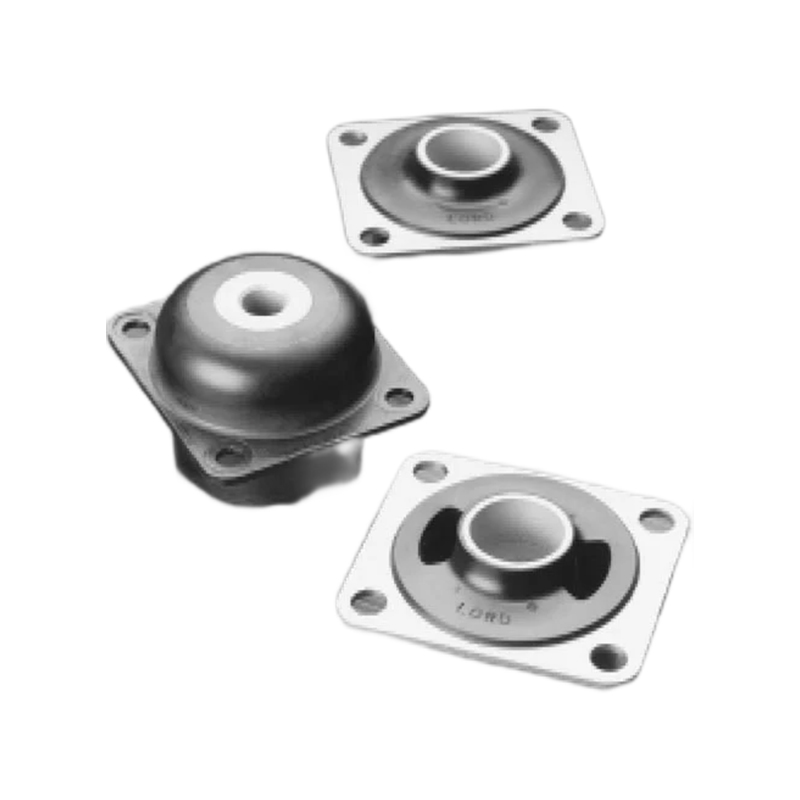
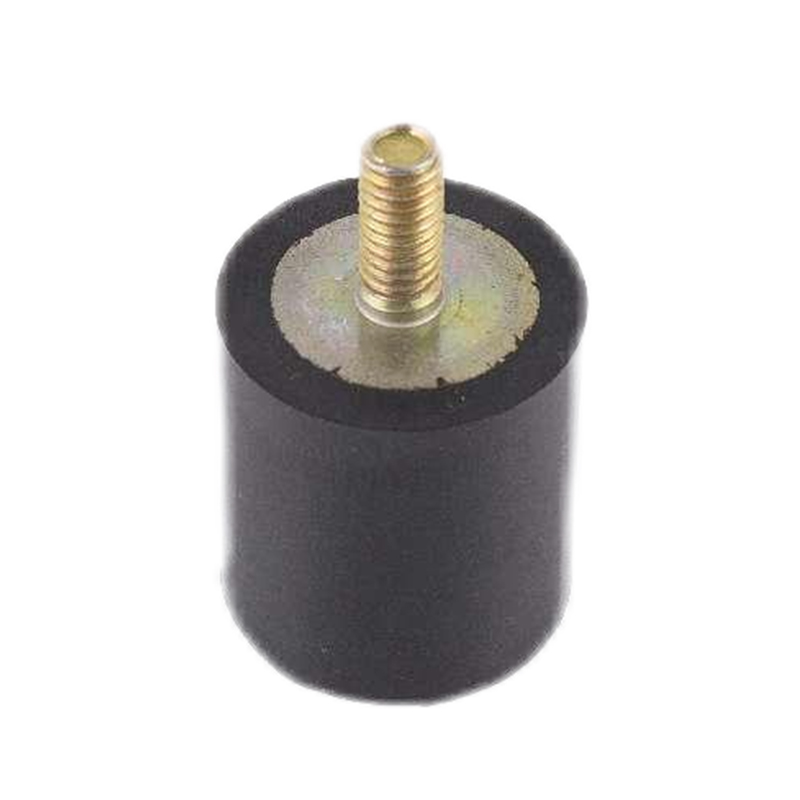
این همان جایی است که تخصص پیوند وارد تصویر می شود. یک پایه لاستیکی به فلز قالبگیری شده که ارتعاشات را جذب میکند، درج را حمل میکند که باید در طول پخت در یک راستا بماند. مهر و موم هوا اکسترود شده به هیچ وجه درج ندارد. درک اینکه درج به کجا می رود معمولاً تصمیم می گیرد که کدام نوع قالب گیری در شرکت استفاده شود خط تولید قالب گیری .
 واشر پنجره و درب اکسترود شده در الاستومرهای مختلف این مهر و موم های اکسترود شده ضد آب و هوا برای درها و پنجره ها در بخش های حمل و نقل، ساخت و ساز و دریایی است. از میان EPDM، CR، سیلیکون، یا FKM با رنگ های قابل تنظیم انتخاب کنید. مشاهده محصول →
خیر. اکستروژن یک پروفیل پیوسته را تشکیل می دهد و نمی تواند درج را در داخل قالب قرار دهد. اینسرت ها یا در طول چرخه پخت قالب گیری می شوند یا پس از آن در یک عملیات ثانویه به هم متصل می شوند.
قالبگیری معمولاً تحملهای سختتری را در ویژگیهای مهم سه بعدی به دست میآورد، با 0.1-0.3/- میلیمتر معمول در ابعاد کنترلشده با حفره. اکستروژن هندسه مقطع دقیقی را در جهت کشش نگه میدارد، اما دارای تلورانسهای پروفیل کمتر، معمولاً 0.3-0.8 میلیمتر است.
نه. اکستروژن هزینه ورودی ابزار کمتری دارد، اما قالبگیری میتواند به ازای هر قطعه در حجمهای بالا ارزانتر شود، زیرا ابزارهای چند حفرهای چندین قسمت را در هر چرخه سخت میکنند و مراحل اتصال ثانویه را در هندسههای پیچیده حذف میکنند.
بله. تامینکنندگانی که هر دو فرآیند را اجرا میکنند، مانند Jiaxing Tosun Rubber & Plastic Co., Ltd.، میتوانند مجموعههای ترکیبی با بخشهای اکسترود شده و جزئیات قالبگیری شده را تحت یک سیستم کیفیت طراحی کنند که تحمل، آزمایش و تحویل را سادهتر میکند.
پاسخ سریع: اکستروژن برای پروفیلهای ثابت طولانی، قالبگیری برای قطعات پیچیده سهبعدی، و رویکرد ترکیبی زمانی که هر دو ویژگی در یک مجموعه ظاهر شوند.
مرکز محصول
لاستیک برای درج پیوند محصولات لاستیکی اکسترود شده شیلنگ لاستیکی محصولات قالب بندی شده سفارشیبا ما تماس بگیرید
کپی رایت ©
شرکت لاستیک و پلاستیک Jiaxing Tosun ، Ltd.
کلیه حقوق محفوظ است.
محصولات لاستیک و پلاستیک سفارشی کارخانه $ $